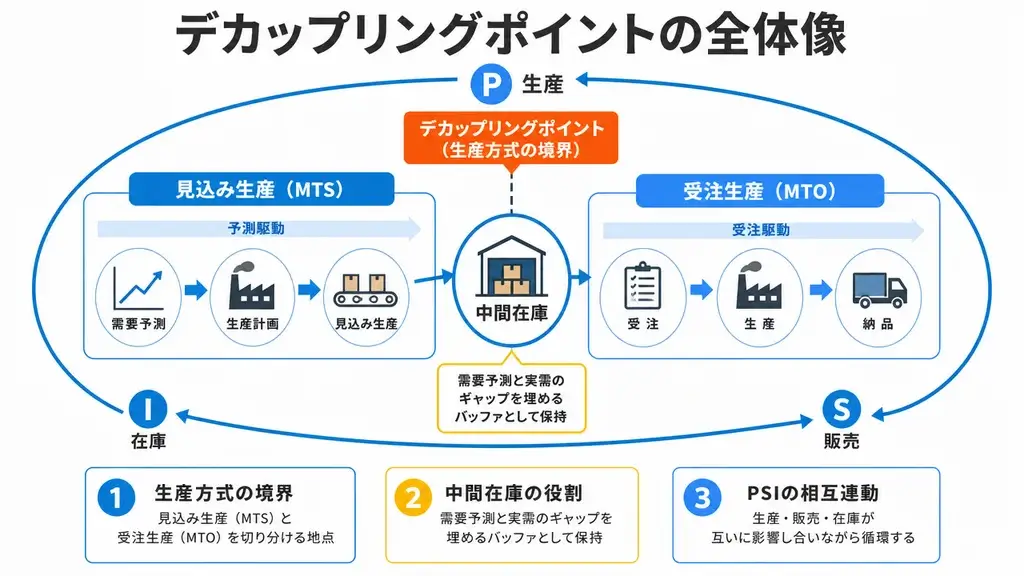
デカップリングポイントとは、製造工程において見込み生産(MTS)と受注生産(MTO)が切り替わる境目のことです。この地点に中間在庫を持つことで、受注から納品までのリードタイムを短縮しながら、完成品在庫の長期滞留リスクを抑えられます。生産管理において、納期短縮と在庫最適化を両立させるための重要な考え方です。
「納期を短くしたいが、在庫を増やしすぎるのも困る」——製造業に携わる方なら、一度はこのジレンマに直面したことがあるのではないでしょうか。見込み生産で在庫を積めば納期は短くなりますが、売れ残りリスクが高まります。一方、受注生産なら無駄な在庫は減りますが、お客様を待たせてしまいます。
この相反する課題を解決する鍵が「デカップリングポイント」です。本記事では、デカップリングポイントの基本的な意味から、設定するメリット、実際の決め方まで、身近な例を交えてわかりやすく解説します。
デカップリングポイントとは?基本の意味と仕組み
工程によって生産形態を変える場合、部品や原材料または、どこかの中間品まで見込み生産(MTS)で、それ以降の工程を受注生産(MTO)にします。見込み生産と受注生産の境目となるところに、在庫を持つことになります。この境目、もしくは境目の在庫の事を、デカップリング・ポイントと言います。
デカップリング・ポイントの言葉の意味としては、カップリングが解除されるポイントということです。受注生産の後半工程は、在庫や生産計画が受注と対応づけられています。対応つけられていることを「カップリング」と言っているのです。ところがそのポイントより前工程は、カップリングされていません。そのため、見込み生産と受注生産の境目のところがデカップリング・ポイントとなるのです。
デカップリング・ポイントの身近な例
身近な例として、回転しないお寿司屋さんをイメージしてください。
寿司職人は、お客様が来店する前にすべての準備を済ませているわけではありません。かといって、注文を受けてから魚をさばき始めるわけでもありません。
カウンターの中の寿司職人は、注文を受けてから、柵(魚を捌いて刺身に引く手前の状態のブロック状のもの)から刺身を引いて、酢飯を握り、刺身と酢飯を合わせて一貫の寿司にして提供します。

寿司職人は、魚を「柵(さく)」の状態にし、酢飯を準備するところまでを事前に済ませておきます。お客様から注文が入ったら、柵から必要な分だけ切り出し、酢飯と合わせて握ります。
この場合、「柵」と「酢飯」がデカップリングポイントにあたります。
・デカップリングポイントより前(見込み生産):魚の仕入れ → 下処理 → 柵取り、米の炊飯 → 酢飯づくり
・デカップリングポイント(中間在庫):柵・酢飯の状態でストック
・デカップリングポイントより後(受注生産):注文に応じて切り付け→ 握り → 提供
もし完成品(握り寿司)の状態で在庫を持てば、鮮度が落ちて廃棄リスクが高まります。逆に、注文を受けてから魚をさばき始めれば、お客様を長時間待たせてしまいます。柵と酢飯という「中間状態」で在庫を持つことで、鮮度(品質)と提供スピード(納期)を両立しているのです。
デカップリング・ポイントを設けるメリット
製造業においても、デカップリング・ポイントを設定することで、以下の3点のメリットがあります。
1.受注から納品までのリードタイムの短縮
受注してからは、デカップリング・ポイント以降の工程の作業だけを行えばよいので、全工程実施するよりも短納期で納品することができます。
2.まとめ生産による生産効率の向上
デカップリングより前の工程や、部品や材料の調達は計画に基づいて行うため、まとめ生産が容易です。
3.在庫リスクの低減
完成品で在庫を持つと、受注と合致しない場合には長い間在庫となってしまうリスクがあります。
一般に、製品→中間ユニット→部品・材料と、上流の工程に行くほど、共通性が高いので、上流側で在庫を持つことで長期在庫のリスクを低減できます。
寿司職人は、まるで生産管理のロジックを熟知しているように見事にデカップリング・ポイントを設定しているのですが、実際は逆です。
職人が経験則で良いやり方を編み出したのを見て、あとから理論に整理しているだけです。
生産管理のロジックには、このように経験則で編み出されたうまいやり方を後付けで理論化したものが多いのです。
デカップリング・ポイントの決め方
デカップリング・ポイントは、製品の特性だけで決まるわけではありません。同じ製品を作っていても、販売量や工程の流れなどにより適切なデカップリング・ポイントは変わります。
先ほどのお寿司を例にとっても、回転寿司店では、完成品の寿司をループ・コンベア上に在庫しています。完成品の寿司をデカップリング・ポイントにしているのです。単価を下げて、販売量を増やすために、寿司職人の効率を上げる作戦だと思います。
デカップリング・ポイントを決める代表的な方法を2つ紹介します。
1.工程と在庫品の性質から決める
次の3つのポイントに注目して、デカップリング・ポイントを決める方法です。
①リードタイム:デカップリング・ポイント以降の製造リードタイムが、お客様の要求する納期や、ライバル会社の納期よりも短くなるようなポイントを選ぶ。
②共通性:多品種の最終製品に比べて、ここまでなら共通性が高くて品種が少ないというポイントを見極めて設定します。
③賞味期限:長期間在庫を保存しておけるように、品質の劣化の少ない品目で在庫を持つようにします。
2.成り行きで決める
工程によって、性質があまり変わらない場合には、上記のように明確にデカップリング・ポイントを決めにくい場合もあると思います。
その場合は成り行きで決めるという方法があります。 手順を示します。
① 中長期の販売計画を決める
② 販売計画に基づき、生産と調達計画を立案する
③ 顧客からのオーダー(確定受注)が入れば、販売計画と順次入れ替える
④ 計画通りに、調達・生産する
このようにして、受注(オーダー)とひも紐づついていない在庫が溜まったところが、デカップリング・ポイントです。
なんだか、いい加減なような感じもしますが、これはこれで理にかなった方法です。
よくある質問(FAQ)
-
デカップリングポイントと安全在庫の違いは?
-
デカップリングポイントは見込み生産と受注生産の切り替え地点に置く「戦略的な中間在庫」です。一方、安全在庫は需要変動や供給遅延に備えて各工程に持つ「予備の在庫」です。デカップリングポイントは生産方式の境目を決める概念であり、安全在庫は不確実性への備えという点で、目的が異なります。
-
デカップリングポイントの設定を間違えるとどうなる?
-
上流すぎる位置に設定すると、受注後の工程が多くなり納期短縮の効果が薄れます。逆に下流すぎると、見込み生産の範囲が広がり、過剰在庫や廃棄リスクが高まります。顧客の許容納期と在庫リスクのバランスを見ながら、適切な位置を見極めることが重要です。