- 1. カンバン方式とは?トヨタが生んだ生産管理の仕組み
- カンバン方式の基本的な流れ
- 2. カンバン方式誕生のきっかけ・背景
- スーパーマーケットから得たヒント
- 3. カンバン方式とMRPとの違い | プル型 vs プッシュ型比較
- MRPの「在庫が多い」は冤罪?
- 4. カンバン方式とジャストインタイム(JIT)の関係
- トヨタ生産方式の2本柱:JITと自働化
- 生産現場「7つのムダ」とは
- 5. かんばんの種類と使い方
- アナログ方式での運用手順(2種類のかんばん)
- 差立て板による生産計画の見える化
- 6. カンバン方式のメリット | 安価でシンプルな生産管理
- 7. カンバン方式のデメリット
- 1. 情報の伝達が遅く、未来を見通せない
- 2. かんばんの枚数を管理する必要がある
- 3. 計画の大きな変動に弱い
- 8. カンバン方式に適した業種
- 9. よくある質問(FAQ)
カンバン方式とは、トヨタ自動車が開発した日本オリジナルの生産管理方式で、「かんばん」と呼ばれる管理カードを使い、後工程が使った分だけ前工程が生産するプル型(後工程引取り方式)の仕組みです。
コンピューターや複雑な理論を使わず、安価かつシンプルに在庫を最小化できる点が最大の特長で、1960年代にトヨタ全工場で採用されました。ジャストインタイム(JIT)方式の中核要素であり、現在は製造業だけでなく、IT・ソフトウェア開発など幅広い業種で活用されています。
カンバン方式とは?トヨタが生んだ生産管理の仕組み
カンバン方式とは、簡単な板切れ(かんばんのこと)を使い、難しい理論もコンピューターも使わずに、上手に生産を管理することができる、日本オリジナルの生産方式です。
カンバン方式はトヨタ自動車によって発明されました。
トヨタ自動車のジャストインタイム生産方式で使われる、工程間の流れを制御する方法です。
カンバン方式の基本的な流れ
- 後工程で部品を使用する → 前工程へかんばんを送る
- 前工程が看板を受け取る → かんばんが生産指示となり、生産を開始する
- 生産した部品を後工程の在庫に補充する
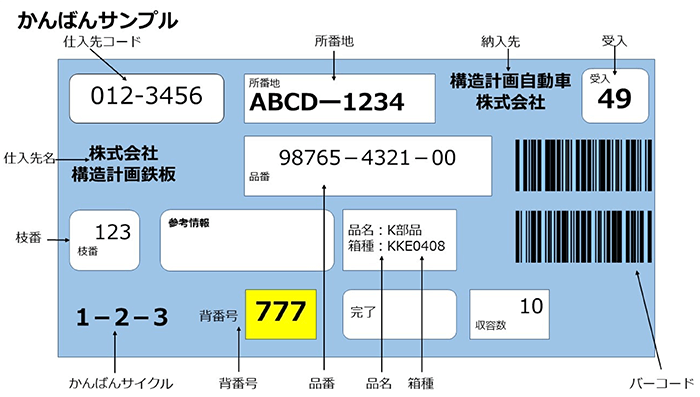
かんばんには部品のの名前と数量が書かれており、この情報だけで生産の指示と管理が完結します。
カンバン方式誕生のきっかけ・背景
1960年ころ、アメリカの自動車産業ではMRPを用いた生産方式が主流でした。
当時のMRPは、大型のコンピューターで計算されており、結果的に多くの在庫を持って運用されていました。
当時の生産方式を見学したトヨタ自動車の一行は、直観的に「これは、うちでは無理だ」と感じたと言います。
大型のコンピュータやMRPのシステムが高額であるだけでなく、狭い日本の工場や、手持ち資金ではアメリカのように多くの在庫を抱えることができませんでした。
まだまだ、日本は裕福な時代ではなかったからです。
スーパーマーケットから得たヒント
トヨタ自動車の一行は、見学の帰りに立ち寄ったスーパーマーケットで、カンバン方式のヒントを得ました。スーパーマーケットの棚に陳列されている商品を、店員が見回り、棚に空きが出ていたら補充していたのです。
スーパーマーケットの棚に陳列されている商品を、店員が見回り、棚に空きが出ていたら補充していたのです。
スーパーマーケットの陳列方法を見て、「これでいいじゃないか」ということになりました。
カンバン方式とMRPとの違い | プル型 vs プッシュ型比較
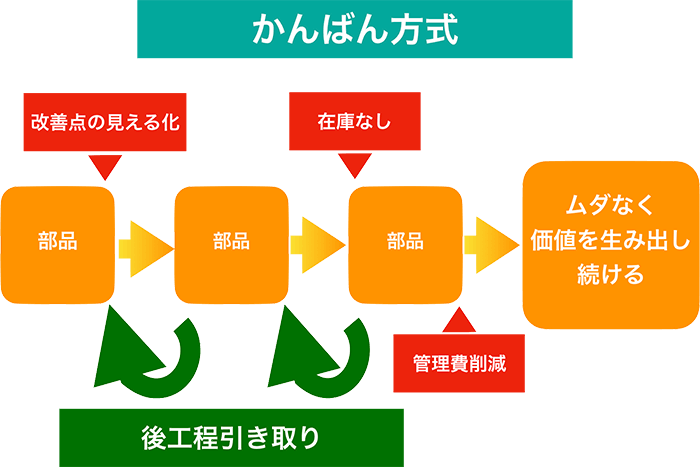
カンバン方式は、後工程が部品を使ったことをトリガーとして、生産を指示するため、「後工程引取り方式」とか、プル型(引張型)の生産方式であると言われています。
カンバン方式に対し、MRP(Material Requirement Planning)は、あらかじめ立てた計画に従って生産するため、プッシュ型(押出型)と言われ、プッシュ方式だから在庫が多くなると言われています。
MRPの「在庫が多い」は冤罪?
しかし、これは冤罪であると言えます。
MRPは未来の計画に対して部品の必要量を計算するので、未来の計画からのPULL型であると言えるのです。
ところが、1960年代当時のコンピューター事情や、それに制約を受けたオリジナルのMRPのアルゴリズムのせいで、結果的に在庫を多く持つ必要がありました。
この冤罪については、別途MRPの記事で詳細を説明し、MRPの進化系についても解説します。
カンバン方式とジャストインタイム(JIT)の関係
カンバン方式は、トヨタ自動車のジャストインタイム方式の中の1要素です。
ジャストインタイムは、JIT、トヨタ生産方式(TPS)、リーン生産方式とも呼ばれています。
ジャストインタイム方式とは、製造現場のムダを徹底的になくし、生産を平準化させることを総合的に実現する方式です。
トヨタ生産方式の2本柱:JITと自働化
トヨタ生産方式は、以下の2本柱で構成されています。
- ジャストインタイム(JIT):必要なものを、必要なときに、必要なだけつくる
- 自働化(ニンベンのついた自働化):不良を検知したら設備が自動停止し、異常を知らせる機能。人が張り付いていなくても良い仕組みを実現する
生産現場「7つのムダ」とは
ジャストインタイム方式では、以下の「7つのムダ」を戒めています。
- 作りすぎのムダ ー 需要以上に生産してしまう
- 手持ちのムダ ー 作業者が待機している状態
- 運搬のムダ ー 不必要な移動・搬送
- 加工そのもののムダ ー 不必要な工程や過剰品質
- 在庫のムダ ー 必要以上の仕掛品・完成品
- 動作のムダ ー 付加価値を生まない動き
- 不良のムダ ー 不良品の発生と手直し
かんばんの種類と使い方
かんばんの種類と使い方ですが、要は、前工程に情報が届けば良いのですから、種類も使い方も自由で構いません。
アナログ方式での運用手順(2種類のかんばん)
アナログ方式では、引取りかんばんと生産指示かんばんの2種類を使い、以下の手順で情報の伝達と現物の供給を行います。
- 後工程は、部品が欲しくなると「引取りかんばん」をもって在庫置き場へ行く
- 現物に張り付いている「生産指示かんばん」を外して、前工程へ送る
- 持ってきた「引取りかんばん」を現物に張り付いて持ち帰る
- 前工程は、「生産指示かんばん」を受け取ったら生産し、現物に「生産指示かんばん」を張り付けて在庫置き場へ補充する
かんばんを受け取った前工程は、決められたリードタイム以内に、在庫置き場へ供給しなければなりません。
遅延すると、在庫が欠品する可能性が高くなるように、かんばんの枚数とリードタイムが設定されています。
差立て板による生産計画の見える化
かんばんを種類と納期別に整理して、見えるように置いておきます。
整理された看板を見ながら、次に何を作るかを決めます。これを差立て板と言います。
かんばんが、わかりやすい計画ボードに変身するところに、工夫を感じられます。
カンバン方式のメリット | 安価でシンプルな生産管理
カンバン方式の最大の魅力は、安価でシンプルな仕組みでサプライチェーンを管理できるところです。
- 計画を立てる必要がない ー かんばんが自動的に生産指示になる
- 実績管理が不要 ー かんばんの流れ自体が実績の記録になる
- 少ない在庫で生産を回せる ー MRPを使っていた工場よりも効率的に運用できた
- シンプルで誰にでも理解できる ー 複雑なシステム知識が不要
1980年代に日本の工場を調査に来たマサチューセッツ工科大学の先生方は、さぞ驚いたことでしょう。
この話は、後に「リーン生産方式」と題した本で、発表しています。
カンバン方式のデメリット
カンバン方式のデメリットは、以下の3点になります。
1. 情報の伝達が遅く、未来を見通せない
在庫を使ったという、過去の実績が指示のトリガーになるので、未来の計画を見通した計画よりも情報が伝達されるタイミングが遅いです。
また、生産した在庫が、いつ使わるれのかは、分かりません。
そのため、実際に使われる時期を見越して、納期を調整するなどということができません。
2. かんばんの枚数を管理する必要がある
かんばんがある限り、在庫はゼロになりません。生産を打ち切った部品のかんばんは早急に破棄する必要があります。
生産量の増減に応じて適切なかんばん枚数にしておかないと、ムダな在庫が増えたり、欠品が生じたりします。
3. 計画の大きな変動に弱い
平準化を前提としているため、計画の大きな変動には弱いという特性があります。
ちなみに、トヨタ自動車の1か月前内示の精度は90%を超えます。
他の自動車メーカーの精度は、ひどい場合には50%程度のときもあると嘆く部品メーカの方を多く知っていますが、そうなると、カンバン方式では回せません。
平準化をせずに、カンバン方式を導入すると、協力会社への負担増大になってしまいます。
カンバン方式に適した業種
カンバン方式はシンプルな方式なので、どのような業種でも適用可能です。
多品種の生産管理も上手にこなすことが出来ます。自動車関連でなくとも多くの業種で利用されています。
また、カンバン方式の導入を指導してくれるコンサルタント会社も多く存在します。
ボードゲームで、カンバン方式を実践的に体験するセミナーもあります。
ただし、以下のケースでは導入に注意が必要です。
- 生産の変動が大きい要素 ー 平準化が難しく、かんばん枚数の管理が煩雑になる
- 大ロット生産が必須の業種 ー 小ロット・多頻度の生産切替が前提の看板方式とは相性が悪い
- サプライチェーンが長い業種 ー 情報伝達の遅延が大きくなり、欠品リスクが高まる
導入を検討する際は、まずJIT生産方式全体の理解を深め、ムダの排除と平準化に取り組んだうえで、カンバン方式を組み込むことが成功の鍵です。
よくある質問(FAQ)
-
カンバン方式とジャストインタイム(JIT)の違いは?
-
ジャストインタイムはムダの排除と平準化を総合的に実現する生産方式全体を指し、カンバン方式はその中の工程間の流れを制御する1つの要素です。
カンバン方式だけを導入しても、JIT全体の効果は得られません。
-
カンバン方式のメリット・デメリットは?
-
メリットは安価でシンプルに在庫を最小化できること。デメリットは情報伝達が遅い点、かんばん枚数の管理が必要な点、計画の大きな変動に弱い点の3つです。